Технологии производства карбоновых деталей для авто: препрег, автоклав, инфузия и кованый карбон
Разбираем, как делают карбоновые детали для авто: препрег и автоклав, вакуумная инфузия и кованый карбон. Что влияет на прочность, вес, цену и внешний вид изделия.
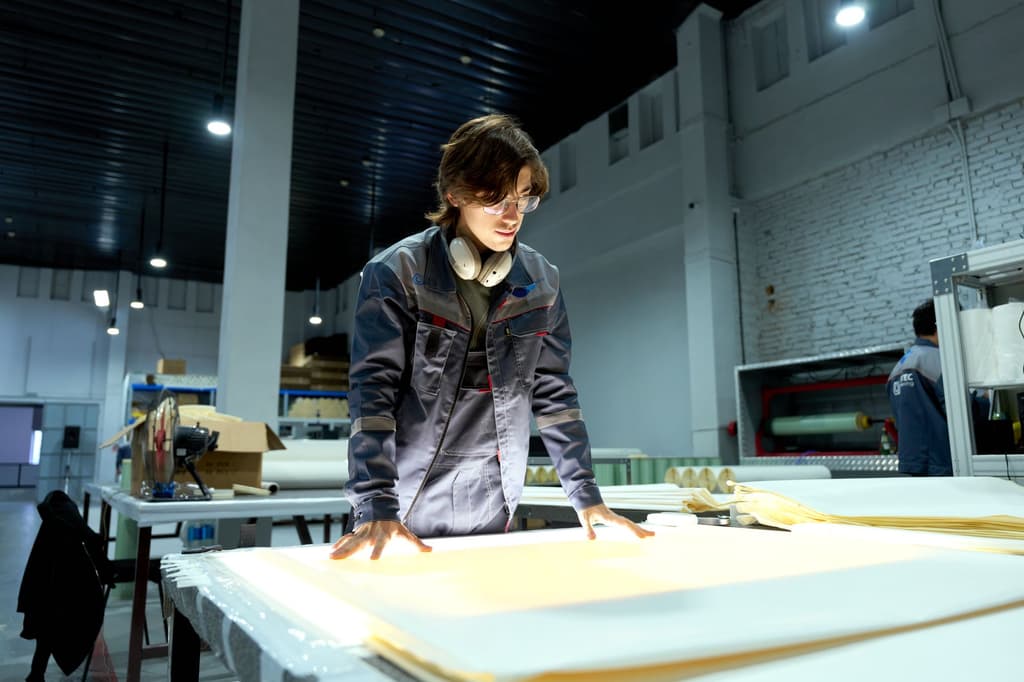
Карбоновые детали для авто: почему технология решает всё
Карбоновая деталь — это не «пластик с рисунком», а композит из углеродного волокна и полимерного связующего. Именно от того, как уложено волокно и как отверждена смола, зависят жёсткость, масса, прочность и, в итоге, цена изделия. Два капота с одинаковым внешним узором могут отличаться по весу в полтора раза, а по стоимости — в три.
Ниже разберём три ключевые технологии, по которым сегодня делают карбоновые детали для авто: препрег с автоклавным отверждением, вакуумную инфузию и кованый карбон. Плюс объясним, где какая технология уместна и за что вы реально платите.
Что общего у всех карбоновых деталей
Основа любой карбоновой детали — углеродное волокно. Само по себе оно не держит форму: нити скрепляет связующее, чаще всего эпоксидная смола. Задача производителя — уложить волокна в нужном направлении и удалить из ламината воздух, чтобы внутри не осталось пустот.
Пустоты — главный враг композита. Каждый процент пористости снижает прочность, а при эксплуатации становится точкой, откуда начинается расслоение. Поэтому все технологии дальше отличаются, по сути, одним: насколько эффективно и под каким давлением они убирают воздух и уплотняют ламинат.
- Ориентация волокна — задаёт направление жёсткости: деталь прочна вдоль волокон и слабее поперёк.
- Содержание смолы — избыток смолы утяжеляет деталь и делает её более хрупкой.
- Пористость — определяет долговечность и предсказуемость поведения под нагрузкой.
- Тип связующего — от него зависит термостойкость, стойкость к ультрафиолету и химии.
Препрег и автоклав: эталонное качество
Что такое препрег
Препрег (prepreg) — это углеродная ткань или ровинг, заранее пропитанные смолой на заводе. Производитель точно дозирует связующее и останавливает реакцию отверждения на полпути, поэтому материал хранится в холодильнике и остаётся полуфабрикатом.
Из препрега вручную или на раскроечном станке выкладывают слои в форму — так называемый ламинат. Именно на этом этапе закладывается направление волокон под каждую зону детали: где нужно держать изгиб, а где — кручение.
Как работает автоклав
Собранную деталь вакуумируют в мешке и помещают в автоклав — герметичную печь высокого давления. Внутри одновременно действуют давление (обычно 5–7 бар) и температура (от 120 до 180 °C).
- Форма с выложенным препрегом накрывается разделительной плёнкой и вакуумным мешком.
- Из мешка откачивают воздух, создавая предварительное давление на ламинат.
- Автоклав добавляет внешнее давление и нагрев по заданному циклу.
- Смола разжижается, заполняет пустоты, а избыток уходит в дренаж.
- Деталь остывает под давлением и сохраняет форму без коробления.
Автоклавное отверждение даёт лучшее соотношение прочности к массе: пористость удаётся удержать в пределах 1–2 %, а содержание волокна довести до 60 % и выше.
Плюсы и минусы препрега
- Плюсы: максимальная прочность и жёсткость, минимальный вес, стабильная повторяемость от детали к детали, аккуратная поверхность.
- Минусы: дорогое оборудование, ограничение по габаритам, необходимость холодового хранения материала, высокая цена сырья и больше отходов.
Поэтому препрег и автоклав — выбор автоспорта, суперкаров и ответственных силовых элементов: монококов, карданных валов, рычагов, аэродинамических плоскостей.
Вакуумная инфузия: разумный компромисс
Суть метода
В инфузии сухая углеродная ткань укладывается в форму без смолы. Сверху собирается вакуумная система, и связующее под действием разрежения само затягивается в ламинат через подающие линии.
Отверждение проходит либо при комнатной температуре, либо с нагревом в печи — автоклав не требуется. Давление ограничено атмосферным, то есть примерно 1 бар, поэтому уплотнение слабее, чем в автоклаве.
Плюсы и минусы
- Плюсы: ниже стоимость оснастки, можно делать крупные детали (капот, крылья, диффузоры), меньше отходов, не нужен автоклав.
- Минусы: выше пористость, менее стабильное содержание смолы, длиннее цикл, результат сильнее зависит от квалификации мастера.
Вакуумная инфузия — рабочая лошадка тюнинга: она позволяет получить карбоновые детали для авто заметно дешевле автоклавных, сохранив выигрыш в весе перед металлом и стеклопластиком.
Кованый карбон: технология с характерным узором
Как получают кованый карбон
Кованый карбон (forged carbon, компрессионное формование) не использует длинные ткани. Вместо них берут короткие рубленые волокна, смешивают со смолой и закладывают эту массу в форму. Затем её сжимают прессом под высоким давлением.
Волокна распределяются хаотично, поэтому рисунок получается мраморным, «пятнистым» — двух абсолютно одинаковых деталей не бывает. Отсюда и название: внешне масса напоминает кованый металл.
Особенности кованого карбона
- Высокая скорость производства и меньше ручного труда — цена ниже, чем у препрега.
- Изотропность: свойства примерно одинаковы во всех направлениях, деталь не боится разнонаправленных нагрузок.
- Можно формовать сложную геометрию, включая рёбра жёсткости и толстые сечения.
- Прочность вдоль волокон уступает препрегу — там, где нужна предельная жёсткость на изгиб, длинное волокно выигрывает.
Кованый карбон отлично подходит для элементов салона, накладок, корпусов зеркал, крышек и декоративных деталей, где важны вид и вес, а не предельная прочность.
Сравнение технологий: коротко
- Препрег + автоклав — максимум прочности и минимум веса, самая высокая цена и ограничения по размеру.
- Вакуумная инфузия — средняя цена, крупногабаритные детали, чуть больше вес и пористость.
- Кованый карбон — быстрый и предсказуемый процесс, узнаваемый узор, подходит для декора и нагруженных, но не критичных деталей.
Как выбрать технологию под задачу
- Определите роль детали: силовой элемент, кузовная панель или декор салона.
- Оцените допустимую массу и требования к жёсткости.
- Проверьте габариты: крупные панели редко делают автоклавным способом.
- Сравните бюджет: разница в цене между технологиями может быть двукратной и более.
- Уточните у производителя пористость, тип связующего и гарантию на геометрию.
Что ещё влияет на результат
Технология — только часть уравнения. Качество формы определяет геометрию и поверхность, а мастерство укладчика — повторяемость от партии к партии. Не менее важны условия: влажность и температура в цеху напрямую влияют на адгезию и пористость.
Отдельно стоит финишная обработка: шлифовка, лакировка с УФ-фильтром, защита кромок. Без лака эпоксидная матрица выцветает и «уходит» под солнцем уже за пару сезонов, как бы хороша ни была сама деталь.
Вывод
Препрег и автоклав дают эталонные характеристики, вакуумная инфузия — баланс цены и размера, кованый карбон — скорость, узнаваемый вид и разумную стоимость. Правильный выбор начинается не с вопроса «какая технология лучше», а с понимания, какие нагрузки и какую задачу должна решать конкретная деталь.
Если сомневаетесь, сравните требования к детали с возможностями технологии и запросите у изготовителя реальные данные по пористости и массе, а не только фотографии узора.
Дисклеймер: статья носит информационный характер. Конкретные характеристики, вес, прочность и цена зависят от производителя, оснастки и партии материала, поэтому перед покупкой уточняйте параметры у изготовителя. Установка карбоновых деталей в рамках тюнинга может менять конструкцию транспортного средства — проверьте необходимость внесения изменений в регистрационные документы в установленном порядке.